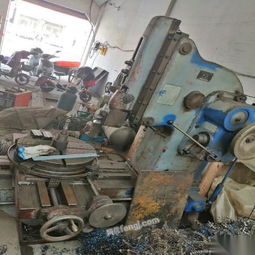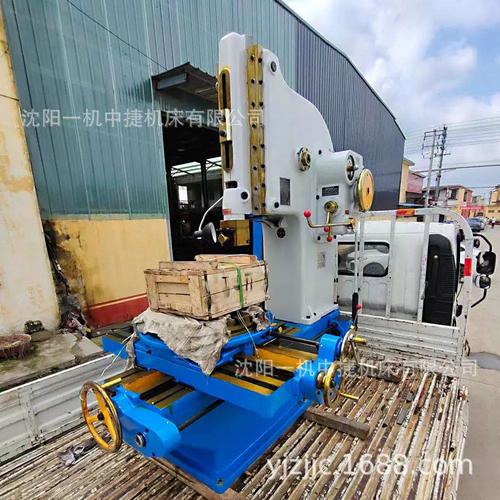
在機械制造領域,鍵槽、花鍵、方孔及各類異形孔的加工一直是決定傳動部件精度的關鍵環節。針對這一需求,B5032D立式插床作為一款經典的機械插床設備,憑借其穩定的切削性能和極高的性價比,至今仍是眾多中小型機械加工廠、維修車間及職業院校的首選機型。本文將圍繞B5032D普通鍵槽插床的技術特點、應用場景及選型要點展開詳細解析。
一、 什么是B5032D立式插床?
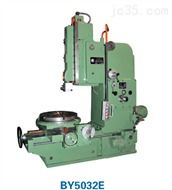
B5032D立式插床屬于機械傳動式插床,俗稱“插床”或“鍵槽插床”。該機型型號中的“B”代表刨插類機床,“50”通常代表牛頭刨床或插床的系列,“32”則代表最大插削長度為320mm。其工作原理是通過曲柄搖桿機構將電機的旋轉運動轉化為滑枕的上下直線往復運動,配合工作臺的縱向、橫向及回轉進給,實現對工件內孔鍵槽、花鍵槽及平面輪廓的插削加工。
相較于液壓插床,B5032D采用全機械傳動結構,具有結構緊湊、故障率低、維護簡單、抗過載能力強等顯著優勢,特別適合粗加工及半精加工場景。
二、 B5032D插床的核心技術參數與優勢
- 主要技術參數
- 最大插削長度:320mm,能夠覆蓋大多數中型減速機齒輪、帶輪及聯軸器的鍵槽加工需求。
- 滑枕行程調整范圍:根據工件長度可靈活調整,適應不同深度的鍵槽。
- 工作臺尺寸:通常配備大尺寸回轉工作臺,支持多工位加工,方便一次裝夾完成多角度鍵槽的插削。
- 切削力:機械式沖程提供強勁且均勻的切削力,尤其適合加工45號鋼、鑄鐵及有色金屬材料的鍵槽。
- 核心應用優勢
- 鍵槽加工專精:針對普通平鍵、半圓鍵及楔鍵的鍵槽加工,B5032D通過更換不同寬度的插刀,可高效完成通槽或盲槽的加工,尺寸精度可達IT8-IT9級,表面粗糙度穩定在Ra6.3左右。
- 經濟實用:相比數控插床或線切割設備,B5032D的采購成本和刀具成本極低,對于單件或小批量生產而言,單件加工成本優勢明顯。
- 操作靈活:熟練操作工可通過手動進給精準控制插削深度,特別適合修配車間和處理非標異形孔。
- 剛性強:立式布局配合堅固的立柱與底座,保證了機床在重切削時的抗震性,延長了刀具壽命。
三、 B5032D普通鍵槽插床的典型加工對象
該機型廣泛應用于以下零部件的鍵槽加工:
- 齒輪與皮帶輪:電機軸、減速機齒輪內孔的鍵槽。
- 聯軸器與凸緣:各種法蘭盤、連接套的內孔鍵槽。
- 機床附件:卡盤盤體、刀桿及各類套筒的鍵槽。
- 異形孔加工:方孔、多邊形孔及內花鍵的粗插。
四、 如何選購B5032D立式插床?
面對市場上眾多廠家供應的B5032D插床,采購時需重點考察以下幾點:
- 機床新舊與精度:全新機床需檢查滑枕導軌間隙、工作臺回轉分度精度及齒輪嚙合噪音。二手設備則需重點檢測導軌磨損量,若磨損嚴重將導致插削時“讓刀”,影響鍵槽對稱度。
- 附件完整性:確認是否包含隨機工具、插刀夾具及工作臺分度盤。B5032D的快速夾緊裝置和裝刀工具直接影響換刀效率。
- 廠家服務能力:選擇具備整機保修、易損件長期供應能力的供應商。由于機械插床使用頻率高,齒輪、離合器等易損件的及時供應至關重要。
- 電氣配置:檢查電機功率是否符合加工需求(通常主電機功率在3kW-4kW之間),線路是否防護到位。
五、
雖然現代數控加工中心早已普及,但在鍵槽插削這一細分領域,B5032D立式插床依然以其不可替代的實用性和經濟性活躍在生產一線。對于預算有限或需專門處理內孔鍵槽的加工廠而言,選擇一臺由正規廠家供應、質量過硬的B5032D普通插床,不僅是降低成本的有效途徑,更是保障傳動部件裝配精度的務實之選。在采購時務必結合自身工件尺寸與批量,綜合評估設備狀態與售后保障,方能發揮該設備的最大效能。